解析8大核心机械加工工艺 从原料到零件的精密蜕变之道
机械来料加工是现代制造业的基石,其本质是将原材料通过一系列精密工艺转化为符合设计要求的零件。这一过程涉及多种核心工艺,每一种都承载着特定的功能,共同完成从毛坯到成品的蜕变。以下解析八大核心机械加工工艺,揭示精密制造的内在逻辑。
一、车削加工(Turning)
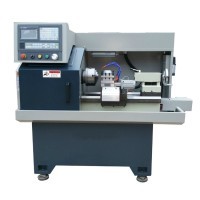
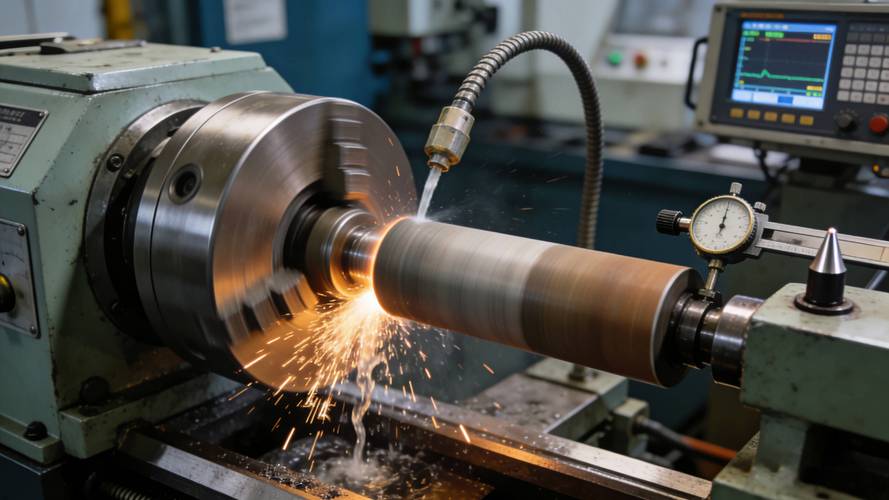
车削是应用最广泛的切削工艺之一。工件旋转,刀具作直线进给,主要用于加工轴类、盘类等回转体零件。车削可完成外圆、内孔、端面、螺纹、沟槽等特征加工。现代数控车床配合动力刀具,还能实现铣削、钻孔等复合加工,大幅提升一次装夹的完成度。车削的精度通常可达IT7-IT8级,精车表面粗糙度可达Ra1.6μm。
二、铣削加工(Milling)
铣削通过旋转的多刃刀具对工件进行间歇性切削,适用于平面、沟槽、台阶、齿轮及复杂曲面加工。铣削分为立铣和卧铣,数控铣床与加工中心可完成三轴至五轴联动加工,是模具制造和箱体类零件加工的核心手段。高速铣削技术可实现高精度、低残余应力的表面质量,广泛用于精密零件制造。
三、钻削与镗削(Drilling & Boring)
钻削用于在实体材料上加工孔,常见设备包括台钻、立钻和数控钻攻中心。钻孔精度相对较低,通常作为孔的粗加工;镗削则用于孔的半精加工和精加工,可修正孔的位置偏差并提高尺寸精度与圆柱度。精镗可达IT6级精度,表面粗糙度Ra0.8μm以下,是液压缸筒、发动机缸孔等关键孔加工的首选工艺。
四、磨削加工(Grinding)
磨削以高速旋转的砂轮为切削工具,属于精密加工和超精密加工范畴。它可加工淬硬钢、硬质合金等难切削材料,常用于零件最终精加工。外圆磨、内圆磨、平面磨和无心磨各司其职,尺寸精度可达IT5-IT6级,表面粗糙度可达Ra0.1μm。磨削在轴承、刀具、量具和高精度配合面加工中不可替代。
五、刨削与插削(Planing & Slotting)
刨削通过刀具或工件的往复直线运动完成切削,适合加工大型平面、导轨面和直槽。插削则用于加工内键槽、方孔及齿条等。虽然刨削效率低于铣削,但在单件小批、大型铸件加工中仍具优势,尤其在机床导轨面加工中可保证直线度和平面度。
六、拉削加工(Broaching)
拉削利用多齿拉刀作直线运动,一次行程即可完成粗、精加工,效率高且精度稳定。它特别适合加工内花键孔、键槽、方孔及涡轮盘榫槽等复杂截面。拉削精度可达IT6-IT7级,表面粗糙度Ra0.8μm,广泛应用于汽车变速箱、航空发动机等批量生产领域。
七、齿轮加工(Gear Machining)
齿轮加工包括滚齿、插齿、剃齿、磨齿等工艺。滚齿适用于外啮合圆柱齿轮的粗加工和半精加工;插齿适合内齿轮和双联齿轮;剃齿用于齿轮精加工;磨齿则用于高精度硬齿面齿轮。现代齿轮加工中心集成多种工艺,可保证齿轮的传动精度、接触精度和运动平稳性。
八、特种加工与复合加工(Nontraditional & Hybrid Machining)
电火花加工(EDM)、线切割、电化学加工、激光加工和超声波加工等特种工艺,突破了传统切削对材料硬度和刀具可达性的限制。线切割广泛用于模具刃口和精密零件轮廓加工,电火花用于硬质模具型腔加工。复合加工如车铣复合、增材-减材复合,正推动机械加工向更高效、更高精度的方向发展。
从原材料到精密零件,上述八大工艺并非孤立存在。合理的工艺路线设计需要根据零件材料、结构特征、精度要求和批量规模,将车、铣、钻、磨等工序串并联组合,并在粗加工、半精加工与精加工之间合理分配余量。机械来料加工的核心竞争力,正在于将这些工艺精准匹配与工艺参数固化,实现质量一致性与成本可控性的统一。只有深刻理解每种工艺的能力边界与相互衔接逻辑,才能真正把设计图纸上的精度转化为实物零件上的品质。
如若转载,请注明出处:http://www.kmscjd.com/product/37.html
更新时间:2026-10-28 16:55:46